与时俱进,诚赢客户
致力于 PI聚酰亚胺薄膜 自主研发销售
全国服务热线13785153105
做包装材料选型的人第一次拿到VMPET打孔膜样品时,往往会产生一个直觉上的困惑:镀铝膜的价值就在于那层致密的铝层把氧气和水汽挡在外面,现在上面打了孔,阻隔性岂不是自废武功?这个疑问本身没错,但它预设了一个前提——打孔膜和普通阻隔膜服务的是同一类场景。实际上,VMPET打孔膜的存在恰恰是因为有一类产品既需要铝层的阻湿遮光,又不能让包装内部憋死。鲜切果蔬、需要释放微量气体的电子组件、配合干燥剂使用的精密器件,都属于这个夹缝里的需求。

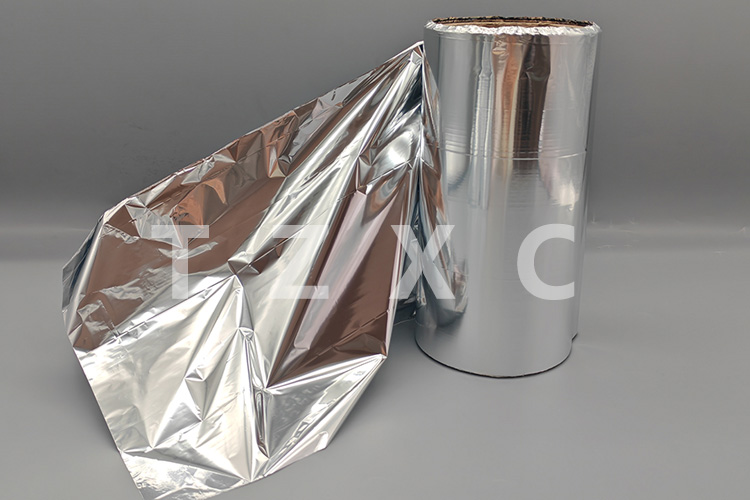
先把材质拆开看。VMPET的基材是聚酯薄膜,通过真空镀铝在表面形成一层极薄的铝层。这层铝的厚度通常在纳米到几十纳米量级,看起来像镜子,反射率能到百分之八十五以上,紫外线挡掉九成九。未打孔的VMPET透湿率可以压到每平方米每天一克以下,透氧率也在一到二之间。这个阻隔水平在软包装里已经算相当能打了,饼干、茶叶、医药泡罩的背封层大量用它。但问题就出在这:果蔬摘下来还在呼吸,氧气进不来、二氧化碳出不去,包装里很快就变成无氧环境,叶菜发酵、蘑菇发黏,比不包装烂得还快。
打孔干的事,就是在铝层和PET基材上人为开出贯通孔道。激光打孔和机械打孔是目前工业上两条主要路线。机械打孔靠针辊或冲模,孔径偏大,通常在几十微米以上,孔缘有轻微的机械挤压痕迹;激光打孔光斑更小,能做到十微米级别,但深径比一高,穿透一致性就难控,超快激光效果好可成本摆在那。不管哪条路线,打孔之后材料的传输机制就变了:水蒸气和气体不再靠“溶解-扩散”慢慢渗透穿过高分子链间隙,而是直接从孔道里“流通”过去。这意味着打孔VMPET膜的透气率不再取决于基材本身的阻隔性能,而是由孔径、孔密度、孔型排列直接决定。开孔率差半个百分点,透气量可能差出一截。
但打孔膜真正有技术含量的地方,在于阻湿和透气这两件事在同一个材料上打架。未打孔区域的铝层仍然在干活,把液态水和外部高湿环境挡在外面,包装内部的相对湿度得以维持,果蔬不至于失水皱缩。打出来的微孔则扮演泄压阀的角色,让呼吸产生的二氧化碳和乙烯排出去,外部氧气适度补进来。孔太密,湿气跑得太快,果蔬蔫了;孔太疏,气体交换跟不上,厌氧发酵照样发生。有做果蔬包装的厂家把这件事讲得很直白:叶菜和蘑菇的呼吸强度高,开孔率得往上走;苹果柑橘呼吸慢,孔密了反而失水快。镀铝聚酯打孔膜的定制本质上是给不同产品配不同“呼吸频率”,而不是买一卷通用膜到处套。
放到B2B采购场景里,有一个细节容易被忽略。打孔之后,膜的阻湿性能虽然还在,但测试方法得跟着变。传统VMPET测透湿率用杯式法,封边做不好数据就虚高;打孔膜因为孔道流通量大,测试周期短,但对封边密封性的敏感度反而更高,边缘漏一点气,透湿率数据就偏得没边了。更实际的问题是,微孔在仓储运输中如果被灰尘堵了或者受压变形,实际透气量会动态往下掉,出厂报告上的数字到了产线上未必对得上。所以成熟的买家看**VMPET打孔膜**供应商,不光看孔径公差,还得问一句:孔缘有没有熔边处理,铝层在打孔边缘会不会起翘脱层。铝层附着力本身就只有一到两牛每十五毫米的水平,打孔时的机械应力或激光热影响如果控制不好,孔周铝层微裂,阻湿性能就从那里开始漏。
VMPET打孔膜是什么材质这个问题,答案不在“PET加铝”这个组合上,而在“哪里不打孔、哪里打孔、打多大”的取舍里。铝层负责把不该出去的水锁住,微孔负责把不该憋住的气放走。两条逻辑同时在线的材料,选型时盯着任何单一指标都会跑偏。